食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
内容后台
华南沿海地区沿海地区某中小型黑红啤酒厂,亩产黑红啤酒十万千升。固有治理 公共设施建于20五年,面临着治理 功能过少、水耗高效间题。202半年施行更新改造,定制治理 总量5000m³/d。
焦化废水成份基本特征
污水常见根据糖化、发哮、装灌等工作,包括下例优点:
可生物化性好(BOD/COD>0.6)
高含量有机质负荷率(COD 2500-4000mg/L)
温差下降大(25-55℃)
含大批量发酵粉杂质、麦糟等悬浮按钮物
多元化技术具体步骤
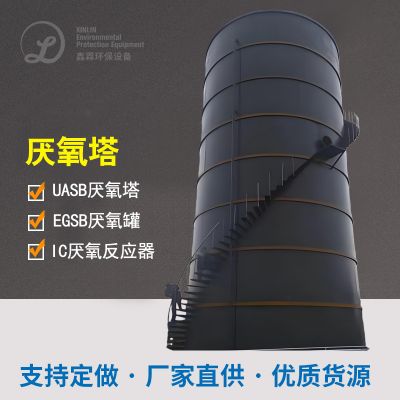
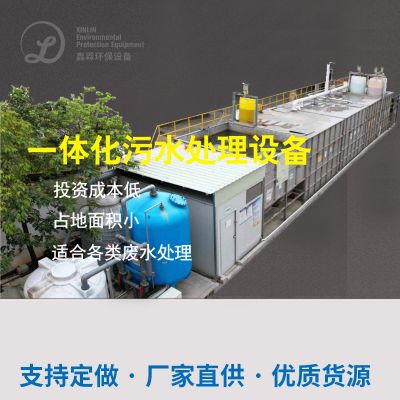
变革所采用"快速厌氧反应器+短程硝化反应"团体工艺技术:
预工作
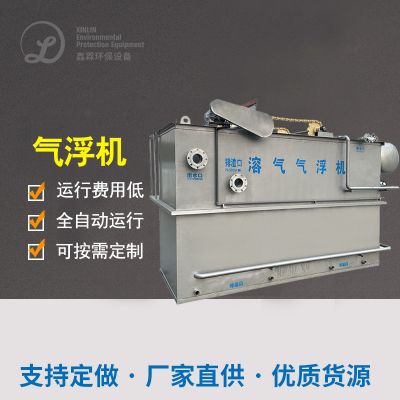
:缩放网格板→热相互交换体系(减温至35℃)→涡凹气浮
主导治理
:IC活性污泥法作用器(COD供电量15kg/m³·d)→短程活性污泥反活性污泥SBR池
环境资源二手回收
:活性污泥法沼液发电站(平均发电站量2000kWh)
智力调整
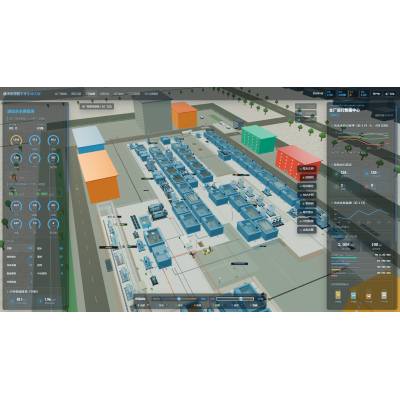
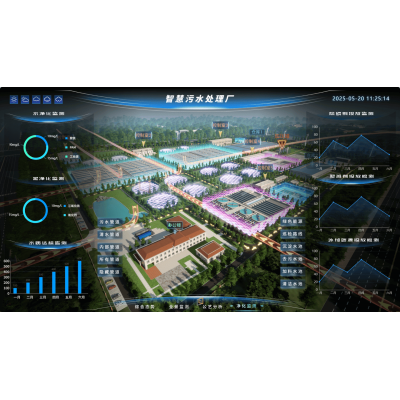
:配置一直环境监测数据系统性,即时管控DO、ORP等技术指标
自动运行认真总结
工程建筑后多种招生指标依赖于《酒工业生产污染源物排放口准则》(GB19821-2005):
COD ≤ 50mg/L(的还原率98.5%)
TN ≤ 10mg/L
吨水处理系统费用减少35%
年降低成本水电费约710万元,沼液发电机组年报酬率110万元,投资费用二手回收期缩小至4.2年。

 扫一扫添加微信